Tolerancias: qué pedir y qué cuesta pedir ±0,05
Cada cero a la derecha de la coma multiplica el tiempo de máquina y de medición. Cómo poner la tolerancia justa donde hace falta.
Un plano con tolerancia general ±0,05 en todas las cotas no es más exigente: es más caro y más lento, y casi nunca más útil. La tolerancia debe decir dónde importa la pieza y dónde no.
Lo que da cada proceso sin esfuerzo
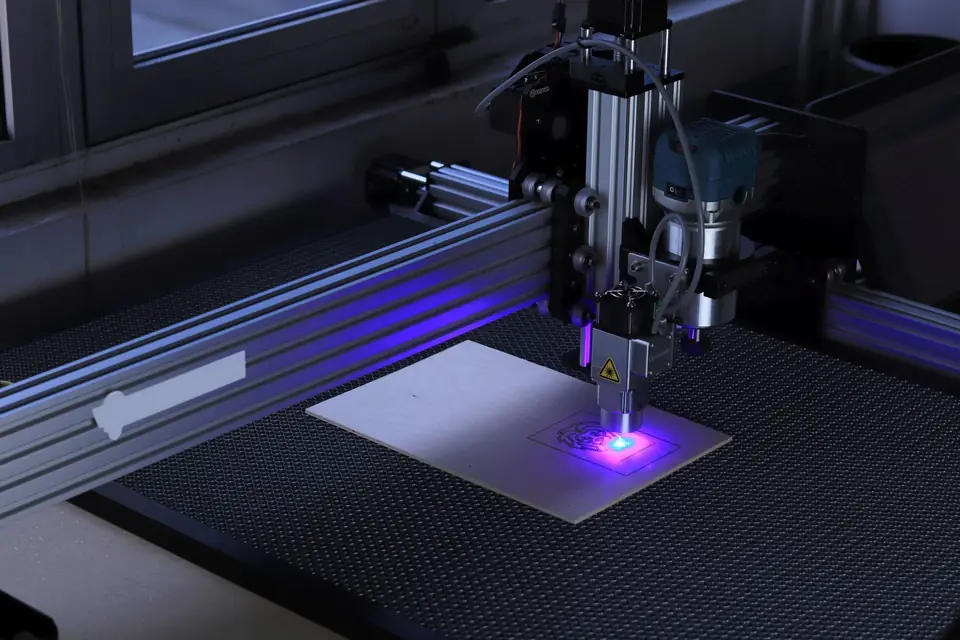
- Corte láser: ±0,1 mm en contorno (chapa fina), ±0,2 en gruesa.
- Plegado: ±0,2 mm entre pliegues y ±0,5° de ángulo.
- Soldadura: ±1 mm y lo que diga la norma ISO 13920.
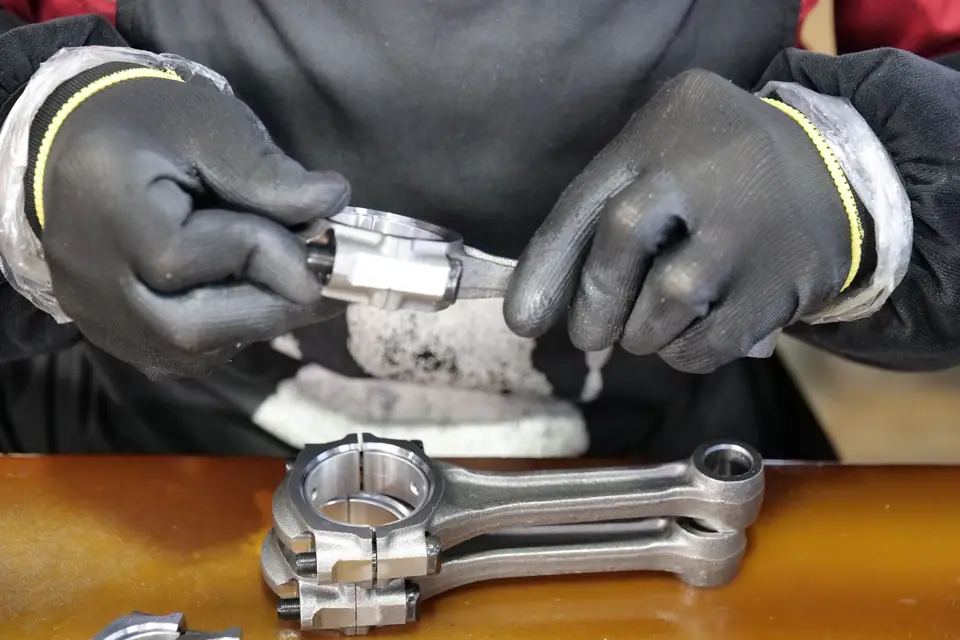
- Mecanizado: ±0,05 general y ±0,02 en cotas críticas; menos, con rectificado.
Cómo acotar bien
Tolerancia general según ISO 2768-m para todo y tolerancias específicas solo en las cotas funcionales: ajustes, caras de apoyo, posiciones de taladros que casan con otra pieza. Si una cota se mide con un calibre en la planta del cliente, dilo: la medimos nosotros igual.
Lo que cuesta
De ±0,1 a ±0,05 en mecanizado puede ser un 20–30 % más de tiempo de máquina y una medición por pieza. De ±0,05 a ±0,01 cambia de proceso: rectificado y sala climatizada. Cifras orientativas de muestra.
Contenido de muestra. En una planta real las tolerancias alcanzables dependen de cada máquina y se confirman plano a plano.
Artículo de muestra para la demo; plazos y cifras orientativos.