Proceso 04 · Soldadura
Soldadura y caldereríaMIG/MAG, TIG y robot para series
Estructuras, bastidores y conjuntos soldados en acero, inox y aluminio. Soldadores homologados, robot de soldadura para series y procedimientos documentados según EN 1090 EXC2 (de muestra).

- Proceso
- Soldadura
- Hoja
- 4/6
- Rev.
- A
Capacidades
| Procesos | MIG/MAG · TIG · SMAW | soldadores homologados EN ISO 9606 |
|---|---|---|
| Robot de soldadura | celda de 2 × 1,5 m | series desde 100 uds |
| Conjuntos | hasta 6 m y 2.500 kg | puente grúa de 3,2 t |
| Inox | TIG con purga | acabado sanitario y decapado |
| Aluminio | MIG pulsado y TIG AC | |
| Ejecución | EXC2 | EN 1090-1, de muestra |
Para qué se usa
- Bastidores y bancadas de máquina
- Escaleras, barandillas y pasarelas
- Depósitos y tolvas en inox
- Soportes y estructuras para energía
Materiales
- Acero estructural y de construcción
- Inox 304 / 316 L
- Aluminio 5083 / 6082
Con qué
- Celda robotizada de soldadura (marca de muestra)posicionador de 2 ejes · 2 × 1,5 m
- Puestos MIG/MAG pulsado (×6)acero y aluminio
- Puestos TIG AC/DC (×3)inox y aluminio
Cómo trabajamos
- 01
Plano y presupuesto
Revisamos el archivo, proponemos cambios de fabricabilidad si ahorran dinero y mandamos precio y plazo por escrito en 48 h.
- 02
Primera pieza
Programamos, fabricamos la primera y la medimos entera. Si hay dudas, te mandamos fotos y cotas antes de seguir.
- 03
Serie y entrega
Control en proceso, informe dimensional en cotas críticas, embalaje a medida y entrega en la fecha pactada.
Preguntas habituales
¿Hacéis estructuras con marcado CE?
Sí, hasta clase de ejecución EXC2 (en la demo, de muestra): control de producción en fábrica, soldadores y procedimientos homologados y declaración de prestaciones con cada estructura.
¿Cómo controláis la deformación?
Con secuencias de soldadura definidas en oficina técnica, utillajes de posicionado y, en series, el robot. Las cotas finales se comprueban en la mesa de verificación.
Casos con soldadura
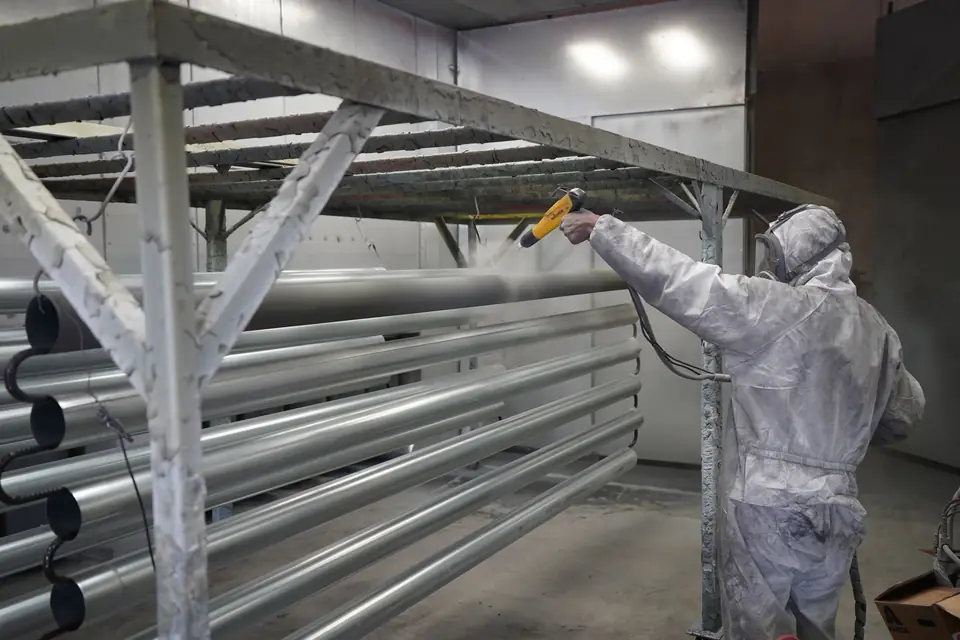
- Material
- Acero DC01 0,8 y 1 mm
- Plazo
- 6 semanas, montaje incluido
- Año
- 2026
- Material
- Chapa galvanizada 1,5 mm
- Plazo
- 5 campañas en 8 meses
- Año
- 2025
Otros procesos
- Desarrollos para plegar
- Placas, bridas y escuadras
- Chapa perforada y celosías a dibujo
- Mesa de corte
- 3.000 × 1.500 mm
- Plazo
- 2–4 días
- Carenados y envolventes de máquina
- Cajas y armarios eléctricos
- Perfiles en Z, U y omega
- Fuerza
- 170 t
- Plazo
- 3–6 días
- Piezas de máquina y utillajes
- Bridas, ejes y casquillos
- Placas base mecanizadas tras el corte láser
- Centro 5 ejes
- 800 × 600 × 500 mm
- Plazo
- 5–10 días